A プリント基板切断機はんだ接合部の亀裂や銅の破れ、SMT ラインの速度低下を引き起こすことなく、実装済みのパネルを個々のボードに変換する装置です。ほとんどの工場では、分離ステップは遠くから見ると単純に見えます。ブレードがスコアラインを通過するか、ルーターが輪郭をたどります。ブレードの鋭さ、ガイド レールの位置合わせ、送り速度、パネル サポート、ダスト除去などのあらゆるパラメータが、完成した基板が検査に合格するか再加工されるかを決定します。このガイドでは、適切な切断方法を選択する方法、刃先を予測可能な状態に保つ方法、および基板の分離が制御不能になったときに発生する問題を診断する方法について説明します。
抽象的な
基板の分離は品質のゲートであり、仕上げの儀式ではありません。 V カットのスコアリング、鋸刃の切断、ルーティングの選択により、ライン全体の応力プロファイル、エッジの品質、メンテナンスのリズムが変わります。この記事では、切断方法の選択と刃の摩耗管理、治具の設計、粉塵管理、日常のトラブルシューティングを結び付けます。これは、単に切断するだけの機械ではなく、予測可能な分離を必要とするプロセス エンジニア、SMT 監督者、および装置購入者向けに書かれています。
目次
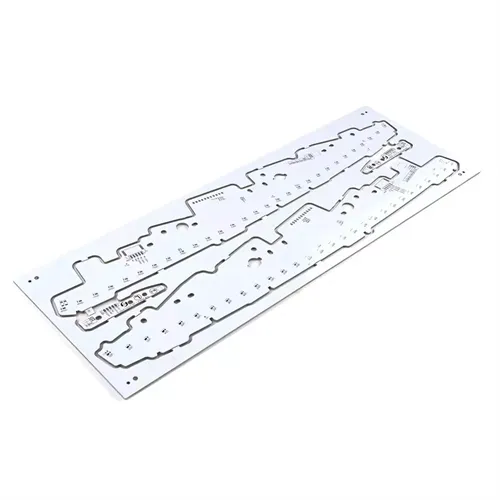
基板の分離が最終的な基板の品質を決定する理由
パネルの取り外しは、組み立てと最終テストの間に行われます。リフローに耐えた基板でも、分離によってパッド付近にヘアライン亀裂が生じたり、角が剥離したり、スコアライン全体に導電性のバリが残ったりするため、依然として故障する可能性があります。機械的な出来事は短時間ですが、その影響は永続的です。
適切に制御された切断プロセスにより、3 つの要素が同時に保護されます。まず、コンポーネントの接合部を曲げ応力から保護します。第二に、ラミネートと銅の界面が裂けるのを防ぎます。第三に、下流の検査、タッチアップ、スクラップを回避することでスループットを保護します。これら 3 つのいずれかが滑り始めた場合、その根本原因は通常、オペレーターではなく、切削方法、工具の状態、治具にあります。
多くのチームは、顧客からの苦情が基板の粗いエッジにまで遡って初めてこの問題に気づきます。修正が 1 回の調整で済むことはほとんどありません。これはシステムです。基板設計に適したマシン、測定された摩耗に関連付けられたブレード交換ルール、およびカットライン近くでパネルをサポートする固定具です。
分離リスクが実際にどこから来るのか
リスクは工具と材料の間の界面に侵入します。鈍いエッジは材料を剪断するのではなく押し込みます。サポートされていないパネルは荷重がかかると曲がります。ガイド レールの位置がずれていると、溝が意図した経路から外れてしまいます。センサーやレールにゴミが残っていると、正確な動きがドリフトに変わります。プロセスが正しい測定値で検査されていれば、これらのそれぞれはスクラップが現れる前に確認できます。
切断方法:Vカット、ノコ刃、ルーターの比較
すべてのボードを支配する単一のメソッドはありません。実際の決定は、外形形状、基板の厚さ、コンポーネントのクリアランス、機械的応力の許容レベルによって決まります。
| 切断方法 | Vカットスコアリング | 鋸刃切断 | ルーターカット |
| 一般的な精度 | ±0.1mm程度 | 直線カットも安定 | ±0.05mm程度 |
| 最高のボードプロファイル | 長い直線、剛性の高いFR-4 | 厚いパネルまたは大きなパネル | 曲線または不規則な輪郭 |
| 機械的応力 | 中程度以上 | 中くらい | 低から中程度 |
| エッジの状態 | 切り込みの深さと刃の摩耗によって異なります | パラメータがドリフトした場合のバリのリスク | ビットと送りが一致するとスムーズ |
| 一般的な制限 | 直線カットのみ。コンポーネントはスコアを避けなければなりません | 湾曲した形状には理想的ではありません | 粉塵やビットの磨耗は管理が必要 |
V カット スコアリングでは、あらかじめ加工された溝に沿って一対の角度の付いたブレードを動かし、制御された厚さを残します。高速で機械的にシンプルなため、大量生産の家庭用電化製品や照明製品で一般的になっています。この制限は幾何学的なものです。この方法では直線とスコアラインの周囲に十分なクリアランスが必要です。エッジマウントコネクタを備えたボードや、ブレークライン近くに密集して配置されているボードは、候補としては適していません。
鋸刃切断では、円形の刃を使用して直線経路に沿ってパネルを分割します。より厚いラミネートとより大きなパネルを高スループットで処理しますが、ルーティングよりも多くの機械的ストレスが発生するため、湾曲した輪郭には適していません。送り速度、ブレード高さ、パネルサポートのバランスが崩れると、すぐにバリが発生します。
ルーター切断では、高速スピンドルを使用してプログラムされたパスに沿って切断するため、同じパネル上で L 字形、U 字形、円弧、および混合アウトラインが可能になります。これは複雑なアセンブリにとって最も柔軟なオプションであり、切削応力が低いため、ファインピッチのコンポーネントや壊れやすい接合部が保護されます。トレードオフは粉塵の発生とビットの磨耗ですが、どちらも抜去と交換スケジュールで管理可能です。
製品に合わせた工法
- パネルが長い直線のブレーク ライン、堅牢な FR-4、および十分なコンポーネント クリアランスを使用する場合は、V カット スコアリングを選択します。
- 厚い板や大きな板を高速で直線的に分離することを優先する場合は、鋸刃切断を選択してください。
- 輪郭が湾曲している場合、部品密度が高い場合、または基板が薄く応力に敏感な場合は、ルーター切断を選択してください。
- 混合生産に利用できる二次的な方法を維持します。 1 つのラインで 1 つのボード タイプのみが実行されることはほとんどありません。
カッティングマシン購入前の選択チェックリスト
仕様に関する議論はスピードから始まり価格で終わるため、購入の意思決定は失敗することがよくあります。より有用な開始点は基板自体です。基板の厚さの範囲、輪郭の複雑さ、カットライン付近のコンポーネントの高さ、そして何か月も繰り返されるパネル レイアウトなどです。
マシンの仕様を変更する技術的な質問
- 銅やはんだマスクを含む基板の全厚範囲はどのくらいですか?また、このラインは 2 mm を超える基板にも対応する予定ですか?
- 分離線は直線ですか、それとも製品には曲線、スロット、内部カットアウトが必要ですか?
- 最も近いコンポーネントとはんだ接合部は、意図した切断パスにどの程度近づいていますか?
- マシンは最大値と最小値でどのようなパネル サイズとアレイ パターンを処理できますか?
- このプロセスには、集塵、イオン化空気、または密閉された切断チャンバーが必要ですか?
- 機械はスタンドアロンで動作しますか、それとも既存の SMT 機器とインラインで動作しますか? また、利用可能な設置面積はどれくらいですか?
評価の 2 番目の層は、オペレーター インターフェイスとメンテナンス アクセスに関するものです。工具を使わずに設定できる調整可能なガイドレールにより、段取り替え時間を短縮します。ガードの半分を取り外す必要のないブレードやビットの交換は、「少し長く使用する」のではなく、適時に交換することを促進します。切断ゾーンへの視覚的なアクセスにより、サイクルを開始する前にパネルが正しく設置されていることを確認しやすくなります。
サプライヤーを比較するバイヤーにとって、メンテナンス手順をマニュアルだけでなく書面として要求することは役立ちます。このルーチンは、メーカーがマシンの状態をどのように維持することを期待しているかを明らかにし、長期的なサポートの品質を示す公正な指標となります。などのメーカーと提携ホネオ液晶テック基板の種類と生産量がすでにわかっている場合は、仕様の段階を短縮できます。
ブレードの摩耗、エッジの品質、およびメンテナンス期間
ブレードの摩耗は単一のイベントではありません。これは切削形状の段階的な変化であり、最初の兆候は多くの場合、機械の停止ではなく品質のドリフトです。摩耗した V カット ブレードは依然として回転して溝を形成する可能性がありますが、溝の深さ、角度、分離力は承認されたプロセス ウィンドウと一致しなくなります。
その結果は、溝のエッジに沿ったバリ、パネル間の不均一な分離、基板を破壊するために必要な大きな力、スコア近くの銅の破れ、または溝の位置のずれとして現れます。難しいのは、これらの症状が、ブレードの位置合わせ不良、パネルのサポート不足、残留厚さの不正確さ、治具の動き、または機械の設定によっても発生する可能性があることです。欠陥が発生するたびにブレードを交換すると、実際の原因が解決されずにコストが増加する可能性があります。
摩耗信号を正しく読み取る方法
| 症状 | 確認すべきブレード関連の原因 | その他の検証要素 |
| 溝に沿ったバリの増加 | 刃先の鋭さが鈍くなる | ブレードアライメント、基板サポート、材料バッチ |
| 粗い溝面 | 刃の磨耗または樹脂の蓄積 | 切断速度、切り粉除去性 |
| より高い分離力 | 溝の深さが浅くなったり、エッジが鈍くなったりする | 残厚、基板設計 |
| パネル間の不均一な分離 | 刃の平行度または偏摩耗 | 治具の状態、パネルの平面度 |
| 溝付近の銅の破れ | エッジの損傷または溝の位置が間違っている | 銅の分布、スコアの深さ |
| 溝位置ずれ | ブレードの動きまたは取り付けの問題 | 機械の校正 |
規律あるアプローチは比較診断です。新しいブレードと現在のブレードを使用して、同じ PCB 材料、同じマシン設定、同じパネル位置、同じ測定方法を実行します。そうして初めて、チームはブレードが主な原因であるのか、それとも治具やアライメントが欠陥の原因となっているのかを判断することができます。
置き換え習慣ではなく置き換えルールを構築する
すべての工場に適合する普遍的なブレード寿命の数値はありません。正しい間隔は、ボードの材質、厚さ、溝の要件、ブレードの状態、生産環境によって異なります。工場が標準化できるのは、測定可能な品質限界を定義し、その限界に対する切断条件を追跡し、傾向がその限界に近づいたらブレードを交換するという決定ルールです。これにより、ブレードの交換は、スクラップに対する反応ではなく、計画的なメンテナンス作業に変わります。
同じロジックがルータービットにも当てはまります。メンテナンスが一貫していない場合、ビットの摩耗はエッジの滑らかさに影響し、スピンドルの寿命は材料の硬さや配線経路によって異なります。実際のカッティング メーターまたは基板枚数に基づく交換間隔は、カレンダー間隔よりも信頼性が高くなります。
治具の設計、集塵、応力制御
切断ツールは、パネルが正しく保持されている場合にのみ良好な性能を発揮します。切断線付近のサポートが不十分だと基板がたわむため、有効切断深さが変化し、はんだ接合部に応力が伝わります。治具が汚れていたり摩耗していたりすると、新しいブレードを使用しても溝の深さが不均一になることがあります。
同じ理由で、防塵も重要です。ガイド レール、センサー、カッティング ゾーンに蓄積したグラスファイバーや樹脂の粒子は、動作の精度を妨げ、ボード表面を汚染します。高密度の基板では、微細な塵が特徴を橋渡しし、追跡が困難な断続的な欠陥を引き起こす可能性があります。方向性のある空気の流れを備えた密閉された切断チャンバーと、適切なサイズの抽出システムにより、長時間の稼働でも切断状態が安定します。
- コンポーネントのレイアウトが許す限りカットラインの近くでパネルをサポートします。
- ガイド レールとトラベル センサーを清潔に保ちます。センサーにゴミが付着すると、位置のドリフトや誤った衝突停止が発生する可能性があります。
- 設置時だけでなく、切り替え時にもブレードの高さ、角度、圧力を確認してください。
- 真空インジケータだけでなく、実際の粉塵負荷に対して定格の抽出を使用し、空気の流れを確認してください。
- ブレードを検査するのと同じ手順で、治具の平坦性と摩耗を検査します。
ストレスのコントロールは、これらの詳細の積み重ねの結果です。鋭利なツール、サポートされたパネル、きれいな切断ゾーンにより、より低い分離力できれいな刃先が得られます。オペレーターがボードを「壊すにはもっと力が必要だ」と報告する場合、それはプロセスのフィードバックであり、通常の変化ではありません。
一般的な切断の問題のトラブルシューティング
日常的な障害のほとんどは、電源および安全インターロック、位置精度、センサーの汚れ、機械的結合などの少数のカテゴリに分類されます。構造化されたチェックシーケンスにより、ランダムな部品交換が防止されます。
機械が起動しない、またはインジケーターが消灯したままになる
ヒューズを確認し、非常停止が解除されていることを確認してください。安全ドアのある機械では、インターロックが作動していることを確認してください。これら 3 つのチェックにより、技術者が呼ばれる前に「電源が入っていない」レポートの大部分が解決されます。
移動位置またはカット位置が正確ではない
トラベルカウンタの故障やカウンタ上に堆積したほこりが原因で、位置決めが不正確になる可能性があります。最初にカウンターと周囲のレール領域を掃除します。クリーニングしても再現性が回復しない場合にのみカウンターを交換してください。同じパターンが左右の移動センサーにも当てはまります。センサー表面のほこりが誤停止や衝突を引き起こす可能性があり、清掃すると通常の動作が回復することがよくあります。
モーターは動くが刃が回転しない
ベルトまたはカップリング駆動の機械では、カップリングの上部のネジが緩むと、モーターがブレード シャフトから切り離される可能性があります。機械の電源を切り、ロックアウト手順に従ってガードを取り外した状態で、カップリングを検査し、指定されたトルクでネジを締めます。
エッジ品質が突然劣化する
すぐに刃を交換しないでください。同一の材質、設定、パネル位置、測定方法の下で、新しいブレードと現在のブレードを比較します。新しいブレードでも同じ欠陥が発生する場合は、治具、パネル サポート、および位置合わせを検査してください。新しいブレードで欠陥が修正された場合、ブレードが原因であるため、交換ルールを見直す必要があります。
よくある質問
Vカットとルーター分離の違いは何ですか?
カッティングブレードはどのくらいの頻度で交換する必要がありますか?
モーターが回転しているのにブレードの回転が止まるのはなぜですか?
1台のPCB切断機で厚い基板と薄い基板の両方を処理できますか?
カットを繰り返すと位置がずれる原因は何ですか?
塵の除去は本当に切断品質に影響を与えますか?
切断方法を実際の基板設計と生産量に合わせる準備はできていますか?
お問い合わせパネル図面、厚さ範囲、外形要件を考慮すると、チームは最初のカットの前に適切な分離設定を定義するのに役立ちます。